Короба разных размеров на одной линии: как выбрать заклейщик без постоянной перенастройки
Когда нужна автоматическая подстройка под размер короба. Сравнение SIAT SK20, SR20, NASTRO-SB, SM11 и SM44 и порядок испытания перед покупкой.
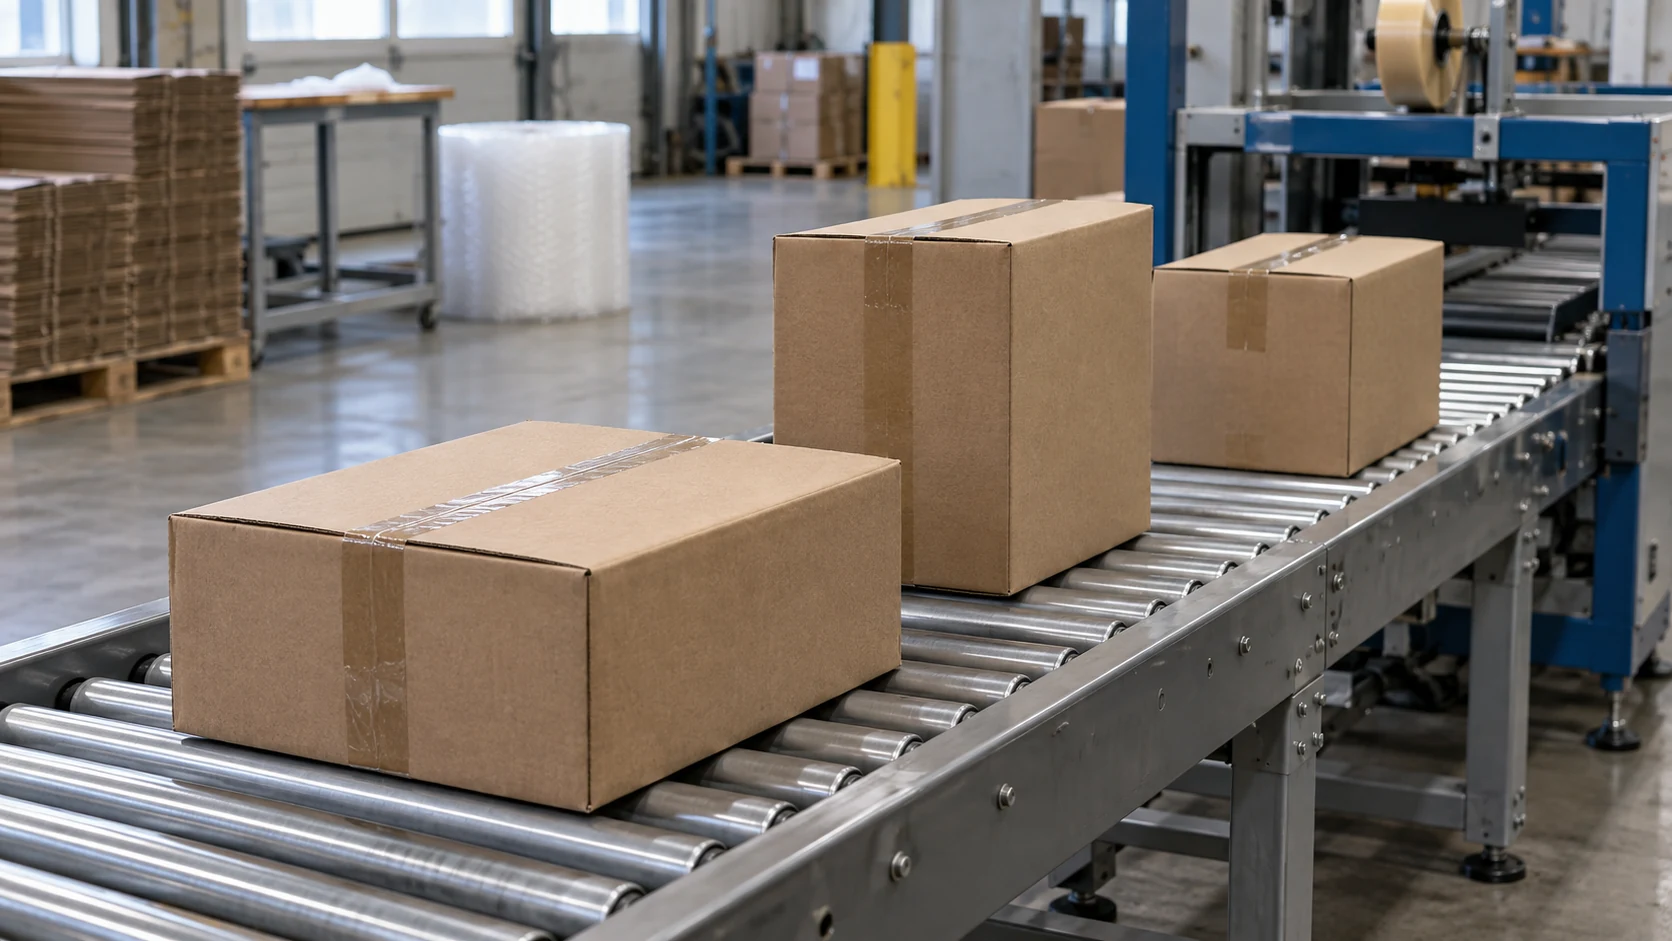
На складе могут использовать от нескольких до десятков типоразмеров коробов. На одном участке заклейщик перенастраивают всего дважды за смену или весь день работают без смены настройки. На другом используют три размера, но настройку меняют после каждых нескольких заказов. Для выбора оборудования второй случай сложнее: упаковщик то сдвигает направляющие, то поднимает верхнюю заклеивающую головку, пока перед машиной растёт очередь.
Поэтому подбор начинается с наблюдения за потоком. Какие короба идут подряд? Как и кем закрываются верхние клапаны? Где и из-за чего возникают остановки? Ответы позволяют понять, нужна ли автоматическая подстройка под размер и какие операции стоит поручить машине.
Сколько раз за смену меняется формат
Разные размеры выпускаемой продукции ещё не означают, что короба поступают на заклейку вперемешку. Если утром предприятие выпускает одну продукцию, а после обеда другую, короба поступают длинными однородными сериями. При такой организации ручная настройка между партиями может быть оправданной.
Иная ситуация возникает на комплектации заказов, когда размер короба выбирают под содержимое. Следом за низкой коробкой приходит высокая, затем широкая, потом снова низкая. Собирать одинаковые размеры в партии бывает неудобно: придётся накапливать заказы, выделять место и менять порядок отгрузки.
Для однородных серий можно рассматривать SIAT SK20, а также полуавтоматические заклейщики NASTRO-SB с ручной настройкой: X5, M5/M6/M8 и L5/L6/L8. Для чередующихся размеров стоит проверить SIAT SR20 или NASTRO-SB R5/R6/R8 с автоматической подстройкой по ширине и высоте. Именно так эти машины разделяет производитель: SK20 рассчитан на ручную регулировку, а SR20 предназначен для коробов переменного размера.
Перед подбором полезно записать хотя бы одну характерную смену. Нужны последовательность размеров, число переходов между ними и время каждой переналадки. Замер заканчивают, когда после смены формата получен первый нормально заклеенный короб. Вращение рукоятки может занимать лишь часть этой паузы.
Две функции, которые легко перепутать
У заклейщика могут независимо автоматизироваться настройка под размер и складывание верхних клапанов. Из-за этого слово «автоматический» в названии не даёт полного представления о работе машины.
Полуавтомат с автоподстройкой принимает короба разной высоты и ширины без ручной регулировки, но оператор по-прежнему складывает клапаны перед подачей. Машина с автоматическим складыванием клапанов, наоборот, может требовать переналадки при переходе на другой размер.
В каталоге Manupackaging эти сочетания представлены следующими моделями:
| Модель | Настройка под размер | Закрытие верхних клапанов | Подходящий характер потока |
|---|---|---|---|
| SIAT SK20 | Вручную | Вручную | Серии коробов одного формата |
| NASTRO-SB X5 | Вручную | Вручную | Серии коробов одного формата |
| NASTRO-SB M5/M6/M8 | Вручную | Вручную | Серии коробов одного формата |
| NASTRO-SB L5/L6/L8 | Вручную | Вручную | Серии коробов одного формата |
| SIAT SR20 | Автоматически | Вручную | Размеры чередуются, ручная подача сохраняется |
| NASTRO-SB R5/R6/R8 | Автоматически | Вручную | Размеры чередуются, ручная подача сохраняется |
| SIAT SM11 | Вручную | Автоматически | Однородные серии с механизированной подачей |
| Серия SIAT SM44 | Автоматически | Автоматически | Смешанный поток с организованной поштучной подачей |
Для SM11 производитель указывает ручную настройку под размер и автоматическое закрывание верхних клапанов. В документации SM44HD описаны автоматическая адаптация к формату и складывание верхних клапанов. Таблица показывает различие задач; точные размеры коробов и состав поставки проверяют по выбранному исполнению. Источники: брошюра SM11/SM116, брошюра SM44HD/SM446HD.
Перечисленные модели NASTRO-SB относятся к полуавтоматам. В базовом исполнении верхние клапаны закрывает оператор, а способ настройки зависит от серии: у X, M и L она ручная, у R автоматическая. Это разделение приведено в технических листах SIAT: X, M, L, R. Для серий M и L производитель также предлагает пассивный складыватель трёх клапанов; его наличие и оставшиеся операции оператора уточняют по комплектации.
Если основная потеря времени возникает при смене размеров, SR20 и NASTRO-SB R имеет смысл включить в подбор даже при сохранении упаковщика на рабочем месте. Если размеры почти не меняются, а сотрудник занят складыванием клапанов, стоит оценивать SM11. Для смешанного потока, где требуется автоматизировать обе операции, рассматривают серию SM44.
Что происходит перед заклейщиком
Машине нужно получить короб в подходящем положении и в нужный момент. Особенно это важно, когда упаковка поступает с нескольких рабочих мест на общий конвейер.
В описанном SIAT цикле SM44HD входной узел AS24 центрирует короба и разделяет их подачу. Затем заклейщик подстраивается под размер и закрывает верхние клапаны. Поэтому при подборе такой машины нужно обсуждать весь входной участок: как короба объединяются в один поток, где ожидают своей очереди и какой узел пропускает их по одному. Этот порядок работы приведён в заводской брошюре SM44HD.
Проверять стоит и выход. Если заклеенные короба некому забирать или следующий конвейер регулярно останавливается, очередь просто переместится за машину. До покупки полезно нарисовать короткую схему: наполнение, закрытие клапанов, подача, заклейка, маркировка, отвод. Рядом с каждым этапом указать, кто его выполняет и где уже возникают задержки.
Диапазон размеров нужно примерить к своим коробам
Для подбора заклейщика составьте перечень коробов, которые будут проходить через машину. Для каждого укажите наружные длину, ширину и высоту, массу с продукцией и тип конструкции. Одинаковые габариты не делают обычный четырёхклапанный короб и самосборную коробку одинаковыми для заклейщика.
Даже нижняя граница размеров иногда зависит от комплектации. Например, в техническом листе SR20/SR27 редакции 01/2025 минимальная ширина указана как 140 мм с головкой K11 и 170 мм с K12. Допустимая минимальная высота связана с длиной участка ленты, заходящего на торец короба. Поэтому диапазон размеров следует сверять вместе с заклеивающей головкой и настройками ленты.
Для испытания нужны образцы с реальным наполнением. У высокой узкой коробки проверяют устойчивость при протяжке. У неполной смотрят, что происходит с верхом при закрытии и прижиме. У тяжёлой оценивают уверенность подачи. Отдельно проверяют короба, у которых клапаны уже до заклейки сходятся с трудом.
Это особенно существенно при автоматическом складывании: сотрудник может заметить перекос и поправить упаковку до подачи, а для машинного цикла качество сборки должно быть воспроизводимым. На эту разницу обращает внимание и 3M в своём руководстве по выбору заклейщиков, раздел Flap Folding.
Скорость ремня не равна выпуску линии
Метры в минуту показывают скорость перемещения короба через машину. Короба в минуту характеризуют выпуск, причём для него важны длина упаковки, интервалы подачи, работа оператора и длительность машинного цикла.
В техническом листе SR20/SR27 заявленная производительность сопровождается оговоркой: она зависит от длины обрабатываемого короба, темпа оператора, качества коробов и ленты. Сравнивать машины только по максимальной цифре без этих условий некорректно.
Для смешанного потока важнее измерить устойчивый выпуск на вашей последовательности размеров. В замер должны попадать ожидания, вмешательства оператора и повторная заклейка. Если машина быстро проводит одинаковые короба, это ещё не показывает, как она справится с постоянным чередованием форматов.
Время ручной переналадки можно оценить отдельно. Допустим, наблюдение показало 40 переходов за смену со средней паузой 45 секунд. Получится 30 минут: 40 × 45 ÷ 60. Это условный пример расчёта, а не характеристика конкретной модели. Он показывает масштаб потерь, но не обещает вернуть все полчаса после покупки: автоматическая подстройка тоже входит в цикл, а упаковщик может быть занят другими операциями.
Для оценки окупаемости затем сравнивают полные затраты на оба варианта, фактический выпуск и загрузку сотрудников. Универсального числа коробов в сутки, после которого всем нужен мультиформатный автомат, такой расчёт не даёт.
Как провести испытание перед покупкой
Хорошая демонстрация повторяет рабочую задачу. Для неё готовят несколько распространённых форматов, крайние размеры и проблемные короба, которые регулярно встречаются на участке. Используют выбранную упаковочную ленту и обычное наполнение.
Сначала проверяют каждый формат отдельно. Затем их пропускают в реальном порядке чередования, включая переходы от самого низкого к самому высокому и от узкого к широкому. Продолжительность серии согласуют заранее: она должна позволить увидеть повторяющиеся остановки и работу подачи, а не только несколько удачных проходов.
В протоколе достаточно зафиксировать:
- Какие короба и в какой последовательности испытывали.
- Сколько годных упаковок получили за измеренное время.
- Сколько раз оператор вмешивался и по какой причине.
- Как легла лента сверху и снизу, нет ли смещения, складок и непроклеенных участков.
- На каком этапе возникали ожидания: до машины, внутри неё или на выходе.
Отдельно записывают полное обозначение испытанной модели, тип головок, ширину ленты и состав входного транспортёра. У серии SM44 существуют разные исполнения, включая HD и HS. Протокол должен относиться к оборудованию, которое войдёт в предложение поставщика.
Для подбора заклейщика в Manupackaging подготовьте перечень размеров, массу коробов, требуемый темп в пиковый час и короткое видео текущего процесса. Укажите, кто сейчас складывает клапаны и как часто меняется формат. По этим данным можно выбрать модели для сравнения и заранее договориться, что именно они должны показать на испытании.